Artykuł sponsorowany
Dlaczego sosna, dąb i płyty wymagają innych ustawień w maszynie łączącej formatowanie z czopowaniem
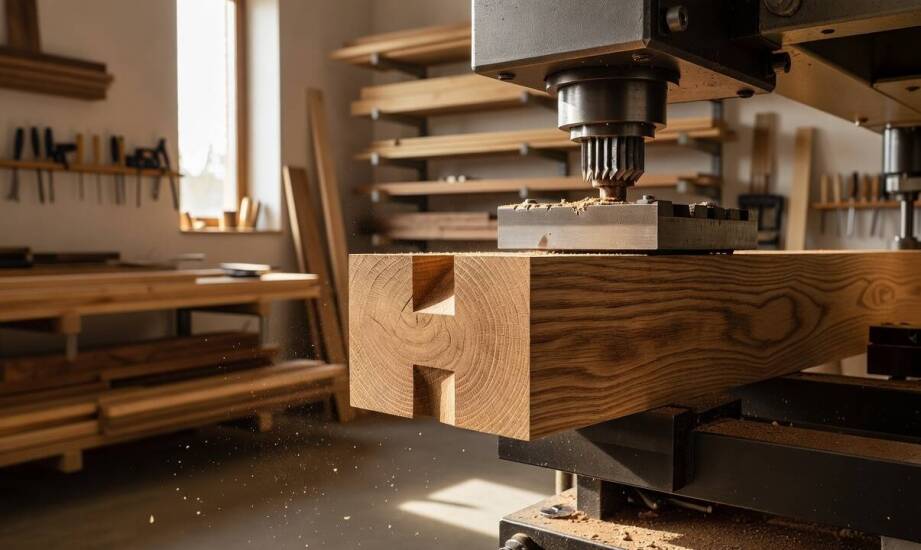
W małej stolarni ten sam program obróbki potrafi przynieść zupełnie różne rezultaty w zależności od wrzuconego na stół materiału. Sosna, dąb oraz płyty drewnopochodne zachowują się odmiennie pod wpływem identycznych ustawień, co szybko weryfikuje uniwersalne podejście do cięcia i frezowania. Operator maszyny często zauważa, że krawędź, która przy miękkim drewnie wyszła idealnie gładko, przy twardszym gatunku ulega poważnemu zniszczeniu. Wymusza to stałą gotowość do korekty parametrów pracy agregatów, aby zapobiec stratom cennego surowca.
Przeczytaj również: Zastosowanie mydeł w płynie w przemyśle – co powinieneś wiedzieć?
Wpływ gęstości i struktury surowca na pracę agregatów
Kluczowym czynnikiem wpływającym na pracę mechanizmów maszyny pozostaje gęstość obrabianego elementu. Drewno sosny zwyczajnej osiąga zazwyczaj od 417 do 507 kg/m³, co czyni je stosunkowo miękkim i bardzo podatnym na formowanie. Zupełnie inaczej wygląda sytuacja w przypadku gatunków twardych. Dąb notuje wartości na poziomie 710–950 kg/m³, przez co wyższa gęstość bezpośrednio zwiększa siły skrawania i mocno obciąża napędy agregatów roboczych. Dodatkowo naturalny układ włókien w drewnie dębowym bywa silnie splątany, co generuje potężne opory, szczególnie podczas cięcia w poprzek słojów. Takie warunki stawiają wysokie wymagania sztywności całej konstrukcji nośnej urządzenia.
Przeczytaj również: Całoroczna strzelnica dla służb — jakie parametry decydują o użyteczności poza sezonem
Kierunek słoja oraz ogólna porowatość struktury determinują również sposób odprowadzania wiórów z przestrzeni cięcia. Sosna wyróżnia się dość prostym układem włókien i sporą zawartością naturalnej żywicy, dlatego wymaga zupełnie innej dynamiki ewakuacji urobku niż suche gatunki liściaste. Z kolei materiały inżynieryjne zachowują się znacznie bardziej jednorodnie pod względem struktury, ale wprowadzają nowe, specyficzne wyzwania. Płyty wiórowe charakteryzują się gęstością rzędu 600–700 kg/m³, natomiast MDF często przekracza 760–780 kg/m³. W ich przypadku obecność twardych warstw klejowych generuje dodatkowe tarcie przypominające działanie materiału ściernego, co błyskawicznie przyspiesza zużycie ostrzy. Te wrodzone cechy surowców przekładają się na fizyczne obciążenie wrzecion frezarskich, niezależnie od nominalnej mocy silnika.
Przeczytaj również: Domy z bali a zmienne warunki atmosferyczne: jak projektować dla trwałości?
Posuw, dobór narzędzi i eliminacja defektów podczas obróbki
Prawidłowe parametry cięcia muszą ściśle odpowiadać charakterystyce obrabianego surowca, aby uniknąć degradacji materiału. Podczas obróbki miękkiej sosny zaleca się utrzymanie wyższego posuwu. Szybsze przesuwanie elementu ogranicza czas kontaktu narzędzia z żywicą, co skutecznie zapobiega nieestetycznym przypaleniom krawędzi i zapychaniu przestrzeni międzyzębnych. Dąb wymaga całkowicie odwrotnej strategii, polegającej na radykalnym zmniejszeniu prędkości posuwu i zastosowaniu wyjątkowo ostrych narzędzi z węglików spiekanych. Tylko takie podejście pozwala zminimalizować ryzyko wyrywania włókien. W przypadku popularnych płyt meblowych kluczowy staje się równomierny, mocny docisk oraz specjalna geometria zębów, chroniąca delikatny laminat przed pękaniem.
Zlekceważenie tych technologicznych barier prowadzi do poważnych błędów produkcyjnych, które dyskwalifikują gotowy element. Najczęstsze ślady złego dopasowania parametrów obejmują wyrywanie włókien na końcach profili, ciemne ślady przypaleń, postrzępione krawędzie okleiny oraz niedokładnie wycięte czopy. Te ostatnie są szczególnie groźne, ponieważ luźne łączenie czopowe niszczy stabilność finalnego mebla. Aby skutecznie omijać takie problemy, nowoczesne formatyzerko-czopiarki umożliwiają płynną i błyskawiczną zmianę ustawień. Pozwala to na szybkie przejście z cięcia masywu na precyzyjną obróbkę kompozytów, zabezpieczając ciągłość pracy nawet w mieszanych zleceniach.
W warunkach małego zakładu produkcyjnego nie istnieje jeden uniwersalny zestaw ustawień, który zagwarantuje jakość na każdym typie materiału. Podczas jednej zmiany roboczej stolarze wykonują często fronty dębowe i korpusy z płyty, dlatego liczy się przede wszystkim szybkie rozpoznanie, jak gęstość i warstwy klejowe wpływają na cięcie. Zrozumienie tych fizycznych mechanizmów pozwala operatorom korygować docisk i prędkość, ratując drogi surowiec przed zniszczeniem. Firma INTERPART Aleksander Tybora dostarcza wyposażenie technologiczne, które wspiera takie mieszane cykle produkcyjne. Biegła obsługa połączona z odpowiednio dobraną maszyną to podstawa bezawaryjnej pracy i perfekcyjnie spasowanych połączeń czopowych.
Kategorie artykułów
Polecane artykuły

Jak chronić swoje interesy podczas zajęcia ruchomości przez komornika?
Jakie cechy powinien mieć środek do smarowania układu wypychania w formie wtryskowej

Program płacowy darmowy a zarządzanie czasem pracy – kluczowe funkcje
